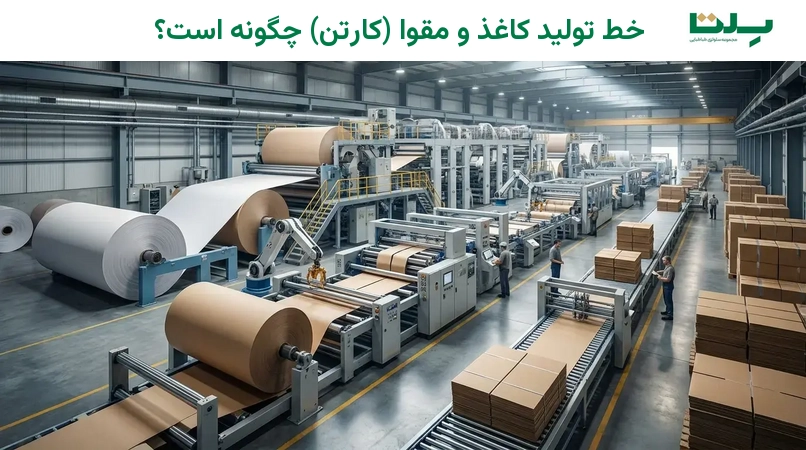
صنعت کاغذ و کارتن، ستون فقرات بستهبندی مدرن و بسیاری از صنایع دیگر محسوب میشود. از کتابها و مجلات گرفته تا جعبههای حملونقل و بستهبندی مواد غذایی، محصولات کاغذی و کارتنی حضوری پررنگ در زندگی روزمره ما دارند. اما آیا تا به حال به این فکر کردهاید که این محصولات چگونه ساخته میشوند؟ در این مقاله، ما به سفری جامع در دل خط تولید کاغذ و مقوا (کارتن) خواهیم رفت. از مواد اولیه و مراحل پیچیده تولید کاغذ گرفته تا فرآیندهای پیشرفته ساخت کارتن، تمامی جزئیات را بررسی خواهیم کرد تا درک کاملی از این صنعت حیاتی به دست آورید و با مراحل تولید کاغذ، مقوا و کارتن آشنا شوید.
خط تولید کاغذ شامل چه مراحلی است؟
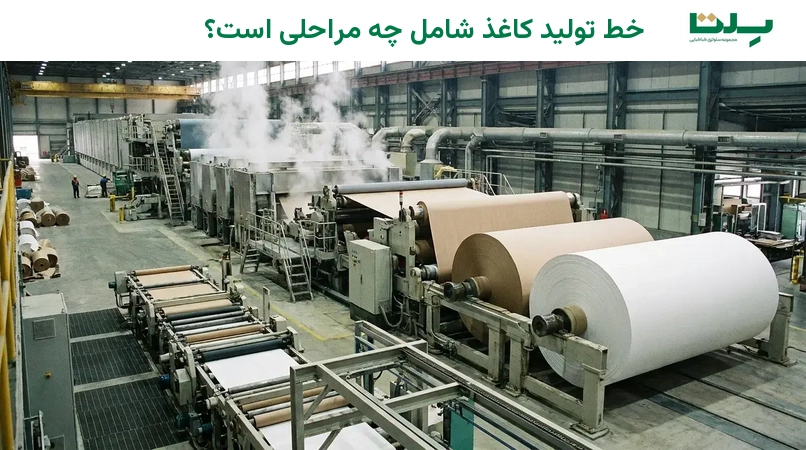
تولید کاغذ فرآیندی پیچیده و چند مرحلهای است که از منابع طبیعی یا بازیافتی آغاز شده و به رولهای عظیم کاغذ ختم میشود. این رولها، خود مواد اولیه بسیاری از صنایع دیگر از جمله صنعت کارتنسازی به شمار میروند.
مواد اولیه
مواد اولیه اصلی تولید کاغذ عمدتاً از دو منبع تأمین میشود: خمیر سلولز (پالپ) از درختان و کاغذ/مقوای بازیافتی. هر یک از این منابع، ویژگیهای خاصی به محصول نهایی میبخشند:
- خمیر سلولز (پالپ):این ماده از الیاف چوب درختان به دست میآید. درختان سوزنیبرگ (مانند کاج) الیاف بلندتر و مقاومتری تولید میکنند که برای کاغذهای با استحکام بالا مناسب است، در حالی که درختان پهنبرگ (مانند صنوبر) الیاف کوتاهتر و نرمتری دارند که برای کاغذهای چاپی و با سطح صافتر ایدهآل هستند.
- کاغذ و مقوای بازیافتی:استفاده از مواد بازیافتی نه تنها به حفظ محیط زیست کمک میکند، بلکه هزینههای تولید را نیز کاهش میدهد. کاغذهای باطله جمعآوری شده، خمیر شده و ناخالصیهای آنها جدا میشود تا مجدداً وارد چرخه تولید شوند.
علاوه بر این، برای تولید انواع خاصی از کاغذ و مقوا، مواد اولیه دیگری نیز استفاده میشود:
| مواد اولیه | وزن (gsm) | نقش/ویژگی اصلی |
|---|---|---|
| کاغذ لاینر (Liner) | 100 تا 350 | لایههای بیرونی و درونی ورق کارتن، ایجاد استحکام و سطح مناسب برای چاپ |
| کاغذ فلوتینگ (Fluting) | 112 تا 180 | لایه میانی و موجدار کارتن، مقاومت در برابر فشار و ضربه |
| کاغذ کرافت (Kraft Paper) | متغیر | مقاومت بالا در برابر پارگی، رنگ قهوهای طبیعی، برای بستهبندیهای سنگین |
| تستلاینر (Testliner) | متغیر | نوعی کاغذ لاینر از مواد بازیافتی، سطح صاف و قابل چاپ برای لایههای بیرونی |
| چسبها و جوهرها | – | چسبهای نشاستهای صنعتی، حرارتی یا پلیمری برای اتصال لایهها؛ جوهرهای مخصوص برای چاپ |
مراحل کلی خط تولید
فرآیند تولید کاغذ از خمیر سلولز یا مواد بازیافتی شامل مراحل زیر است:
- آمادهسازی خمیر:چوبها به قطعات کوچک تبدیل شده و سپس با استفاده از فرآیندهای مکانیکی یا شیمیایی (مانند فرآیند کرافت) به خمیر تبدیل میشوند. در مورد کاغذهای بازیافتی، ابتدا کاغذهای باطله خمیر شده و ناخالصیها از آنها جدا میشود.
- شستشو و سفید کردن:خمیر حاصله شسته شده و در صورت نیاز، برای رسیدن به سفیدی مطلوب، با مواد شیمیایی سفیدکننده سفید میشود.
- تصفیه و پالایش:الیاف خمیر از نظر اندازه و شکل یکنواخت میشوند تا کیفیت کاغذ نهایی تضمین شود.
- تشکیل ورق:خمیر رقیق شده با آب، بر روی یک توری متحرک (سیم مش) پاشیده میشود. آب از طریق توری خارج شده و الیاف به هم چسبیده و یک ورق مرطوب را تشکیل میدهند.
- پرس کردن:ورق مرطوب از میان غلتکهای پرس عبور میکند تا آب اضافی آن خارج شده و استحکام اولیه به دست آید.
- خشک کردن:ورق کاغذ از روی غلتکهای داغ عبور میکند تا رطوبت باقیمانده آن تبخیر شود. این مرحله بسیار حیاتی است و بر صافی و پایداری ابعادی کاغذ تأثیر میگذارد.
- کالندرینگ (Calendering):کاغذ خشک شده از میان غلتکهای صیقلی عبور میکند تا سطح آن صاف، براق و یکنواخت شود. این مرحله برای بهبود قابلیت چاپ و ظاهر نهایی کاغذ مهم است.
- پیچیدن:کاغذ نهایی به صورت رولهای بزرگ پیچیده میشود که آماده ارسال به کارخانههای تبدیل و بستهبندی هستند.
در هر یک از این مراحل، کنترل کیفیت دقیق برای اطمینان از مطابقت محصول با استانداردهای لازم انجام میشود. از بررسی رطوبت و وزن پایه گرفته تا مقاومت کششی و پارگی، تمامی پارامترها به دقت پایش میشوند.
خط تولید کاغذ کرافت
کاغذ کرافت به دلیل مقاومت مکانیکی فوقالعاده و دوام بالا، جایگاه ویژهای در صنعت بستهبندی دارد. فرآیند تولید کاغذ کرافت، که به «فرآیند کرافت» نیز معروف است، شامل پختن تراشههای چوب با مخلوطی از سدیم هیدروکسید و سدیم سولفید است. این فرآیند باعث جداسازی لیگنین (مادهای که الیاف چوب را به هم متصل میکند) از سلولز میشود و الیاف سلولزی خالص و بسیار مقاوم را به دست میدهد. کاغذ کرافت معمولاً رنگ قهوهای طبیعی دارد، اما میتواند سفید نیز شود. مقاومت بالای آن در برابر پارگی و سوراخ شدن، آن را به گزینهای ایدهآل برای بستهبندیهای سنگین، کیسههای خرید و لایههای بیرونی کارتنهای چند لایه تبدیل کرده است.
خط تولید کاغذ کارتن (فلوتینگ و تستلاینر)
تولید کاغذهای فلوتینگ و تستلاینر، که اجزای اصلی ورق کارتن را تشکیل میدهند، فرآیندی تخصصی است. کاغذ فلوتینگ، که لایه میانی و موجدار کارتن را میسازد، باید دارای ویژگیهای خاصی باشد تا بتواند در برابر فشار و ضربه مقاومت کند. این کاغذ معمولاً از الیاف بازیافتی یا ترکیبی از الیاف بازیافتی و بکر تولید میشود. انواع مختلف فلوتینگ (مانند A, B, C, E, F) با ارتفاع موج و تعداد موج متفاوت در هر واحد طول، مقاومتهای متفاوتی در برابر له شدگی و فشار ارائه میدهند. به عنوان مثال، فلوت A ضخیمترین موج را دارد و برای محافظت از محصولات شکننده مناسب است، در حالی که فلوت E نازکتر است و برای بستهبندیهای کوچک و چاپی استفاده میشود.
| نوع فلوتینگ | ویژگی اصلی | کاربرد اصلی |
|---|---|---|
| فلوت A | ضخیمترین موج، بالاترین مقاومت در برابر ضربه | محصولات بسیار شکننده، بستهبندیهای با نیاز به محافظت بالا |
| فلوت B | موج متوسط، مقاومت خوب در برابر له شدگی | بستهبندیهای عمومی، جعبههای غذایی، نمایشگرهای فروشگاهی |
| فلوت C | موج متعادل، ترکیبی از مقاومت و قابلیت چاپ | رایجترین نوع، بستهبندیهای متنوع، جعبههای حمل و نقل |
| فلوت E | نازکترین موج، سطح صاف و مناسب برای چاپ | بستهبندیهای کوچک، جعبههای چاپی با کیفیت بالا، جعبههای پیتزا |
| فلوت F | بسیار نازک، شبیه مقوا | بستهبندیهای مصرفی کوچک، جعبههای تاشو، جعبههای آرایشی |
تستلاینر نیز نوعی کاغذ لاینر است که عمدتاً از مواد بازیافتی تولید میشود و برای لایههای بیرونی و درونی ورق کارتن به کار میرود. این کاغذ باید سطحی صاف و مناسب برای چاپ داشته باشد و در عین حال، مقاومت کافی را برای محافظت از محتویات کارتن فراهم کند.
خط تولید کاغذ لاینر و تستلاینر
کاغذ لاینر و تستلاینر، لایههای صاف و مسطح ورق کارتن را تشکیل میدهند و نقش حیاتی در استحکام ساختاری و قابلیت چاپ کارتن ایفا میکنند. تولید این کاغذها نیز مشابه سایر کاغذها، از آمادهسازی خمیر آغاز شده و پس از مراحل تشکیل ورق، پرس، خشک کردن و کالندرینگ، به صورت رولهای بزرگ تولید میشوند. کیفیت این کاغذها مستقیماً بر مقاومت کارتن در برابر رطوبت، پارگی و فشار تأثیر میگذارد. لاینرها معمولاً از الیاف بکر یا ترکیبی از الیاف بکر و بازیافتی تولید میشوند، در حالی که تستلاینرها عمدتاً از الیاف بازیافتی ساخته میشوند.
تولیدکنندگان کاغذ لاینر در ایران
صنعت کاغذسازی در ایران، با وجود چالشها، پیشرفتهای قابل توجهی داشته و چندین کارخانه بزرگ و کوچک در زمینه تولید کاغذ لاینر و تستلاینر فعالیت میکنند. این تولیدکنندگان با بهرهگیری از تکنولوژیهای روز و مواد اولیه داخلی و وارداتی، نیازهای بازار داخلی را تأمین میکنند. تمرکز بر تولید با کیفیت و رعایت استانداردهای بینالمللی، از اولویتهای اصلی این کارخانهها است.
معیارهای انتخاب تولیدکننده معتبر
برای انتخاب یک تولیدکننده معتبر کاغذ لاینر یا تستلاینر، باید به چند معیار کلیدی توجه کرد:
- کیفیت محصول:بررسی مشخصات فنی کاغذ مانند وزن پایه (gsm)، مقاومت به پارگی، مقاومت به له شدگی (ECT) و صافی سطح.
- ثبات کیفیت:اطمینان از اینکه تولیدکننده قادر به ارائه محصول با کیفیت یکنواخت در طول زمان است.
- گواهینامهها و استانداردها:وجود گواهینامههای استاندارد ملی و بینالمللی (مانند ISO) نشاندهنده تعهد تولیدکننده به کیفیت است.
- خدمات پس از فروش:توانایی تولیدکننده در ارائه پشتیبانی و مشاوره فنی.
- تعهد به پایداری:توجه به استفاده از مواد بازیافتی و فرآیندهای دوستدار محیط زیست.
مراحل صفر تا صد تولید ورق و کارتن خام
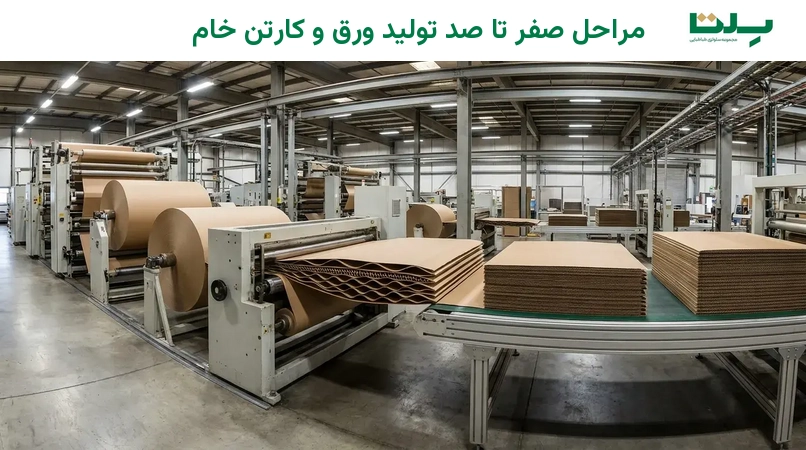
پس از تولید رولهای کاغذ لاینر و فلوتینگ، نوبت به فرآیند پیچیده و دقیق تولید ورق کارتن و سپس تبدیل آن به جعبههای کارتن میرسد. این مراحل شامل موارد زیر است:
آمادهسازی مواد اولیه و تولید ورق کارتن (Corrugation)
در این مرحله، رولهای کاغذ لاینر و فلوتینگ وارد دستگاه کوروگیتور (Corrugator) میشوند. این دستگاه قلب خط تولید ورق کارتن است و مراحل زیر را انجام میدهد:
- باز کردن رولها (Bobbin Holder):رولهای کاغذ لاینر و فلوتینگ از نگهدارندههای رول (Bobbin Holder) باز شده و به سمت دستگاه هدایت میشوند.
- سینگل فیسر (Single Facer):کاغذ فلوتینگ از میان غلتکهای داغ و موجدار عبور کرده و به شکل موجدار در میآید. سپس یک لایه کاغذ لاینر با استفاده از چسب نشاستهای به یک طرف کاغذ فلوتینگ چسبانده میشود و محصولی به نام «سینگل فیس» (Single Face) یا «دو لایه» (فلوتینگ + لاینر) تولید میشود.
- دابل فیسر (Double Facer):سینگل فیس تولید شده به همراه یک لایه دیگر از کاغذ لاینر به دستگاه دابل فیسر وارد میشود. در این مرحله، لایه دوم لاینر به طرف دیگر سینگل فیس چسبانده میشود و ورق «دابل فیس» یا «سه لایه» (لاینر + فلوتینگ + لاینر) تولید میشود. برای تولید کارتنهای پنج لایه یا هفت لایه، این فرآیند با افزودن لایههای فلوتینگ و لاینر تکرار میشود.
- دستگاه چسبزنی (Glue Machine):چسب نشاستهای مورد استفاده در این فرآیند، معمولاً از ترکیباتی مانند نشاسته ذرت، سود سوزآور، آب و بوراکس تهیه میشود. این چسبها باید دارای ویسکوزیته و زمان خشک شدن مناسب باشند.
- غلتکهای پرس و حرارتدهی (Press Rollers & Heating/Drying):ورق کارتن پس از چسبزنی، از میان غلتکهای پرس عبور کرده و سپس وارد بخش حرارتدهی و خشککن میشود. این بخش که معمولاً حدود 12 متر طول دارد، با استفاده از بخار یا المنتهای حرارتی، چسب را خشک و ورق کارتن را پایدار میکند.
برش اولیه ورق کارتن
پس از تولید ورق کارتن پیوسته، دستگاه برش (Slicer) آن را در عرضهای مورد نظر (معمولاً 2 تا 2.20 متر) برش میدهد. سپس دستگاه کاتآف (Cut-off) ورق را به طولهای دلخواه برش میزند. این برشها با دقت بالا انجام میشوند تا ورقهای کارتن با ابعاد دقیق برای مراحل بعدی آماده شوند.
چاپ و طراحی جعبه
پس از تولید ورق کارتن خام، نوبت به طراحی گرافیکی و چاپ بر روی آن میرسد. این مرحله نقش مهمی در جذابیت بصری و برندینگ محصول دارد:
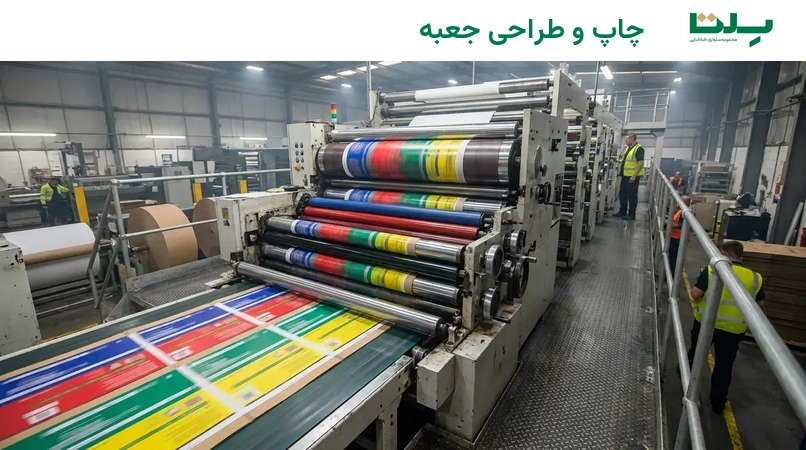
- طراحی گرافیکی:طرح جعبه، شامل لوگو، اطلاعات محصول، بارکد و هرگونه طرح گرافیکی دیگر، توسط طراحان آماده میشود.
- چاپ فلکسو (Flexo Printing):این روش چاپ برای کارتنهای ساده و موجدار بسیار رایج است. فلکسو به دلیل سرعت بالا و هزینه نسبتاً پایین، برای چاپهای با تیراژ بالا و طرحهای سادهتر مناسب است. دستگاههایی مانند Lianty، Martin، Mini Martin و Flexor در این زمینه کاربرد دارند.
- چاپ افست (Offset Printing):برای کارتنهای با کیفیت چاپ بالا، به ویژه کارتنهای لمینتی، از چاپ افست استفاده میشود. این روش دقت رنگ و جزئیات بسیار بالاتری دارد و برای بستهبندیهای لوکس و محصولات مصرفی که نیاز به جلوه بصری قوی دارند، ایدهآل است. پس از چاپ افست، معمولاً ورق چاپی بر روی ورق کارتن خام لمینت میشود.
- خدمات پس از چاپ:پس از چاپ، ممکن است خدمات دیگری مانند سلفونکشی (برای محافظت و براقیت)، یووی (UV) موضعی یا کلی (برای جلوه خاص)، ورنیزنی (برای محافظت و براقیت) و طلاکوب/نقرهکوب (Foil Stamping) برای افزایش جذابیت بصری انجام شود.
برش دایکاتی و خط تا
پس از چاپ، ورقهای کارتن وارد مرحله برش دایکاتی (Die-cutting) میشوند. در این مرحله، با استفاده از قالبهای مخصوص (دایکات)، ورق کارتن به شکل نهایی جعبه برش خورده و خطوط تا (Creasing) بر روی آن ایجاد میشود. دستگاههای دایکات با دقت بسیار بالا کار میکنند و قادرند روزانه تا 50,000 کارتن را برش دهند. این مرحله برای ایجاد شکل دقیق و امکان مونتاژ آسان جعبه حیاتی است. کارتنهای دایکاتی به دلیل نیاز به قالب، برای تیراژهای بالا مقرون به صرفه هستند، در حالی که کارتنهای ساده (مانند مدلهای B0, B01, C20) با استفاده از دستگاههای فلکسو قابل تنظیم، بدون نیاز به قالبهای دایکات تولید میشوند.
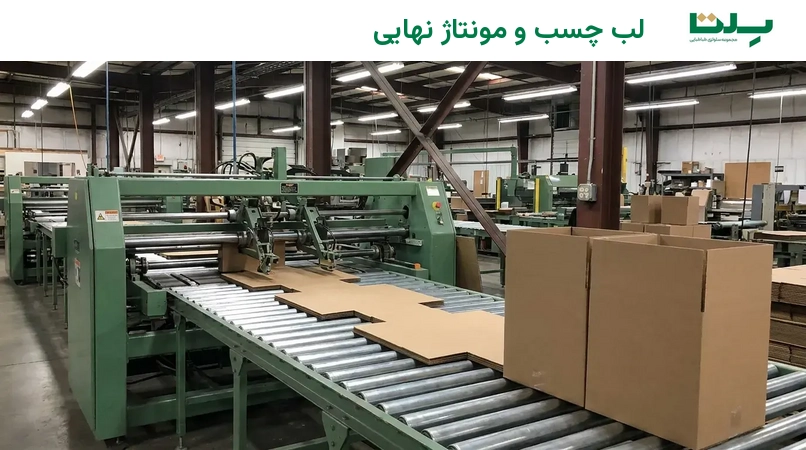
لب چسب و مونتاژ نهایی
آخرین مرحله در تولید کارتن، لب چسب (Gluing) و مونتاژ نهایی است. در این مرحله، لبههای برش خورده کارتن با استفاده از چسبهای مخصوص یا منگنه به هم متصل میشوند تا جعبه شکل نهایی خود را به دست آورد. انتخاب بین چسب یا منگنه بستگی به نوع کارتن و کاربرد آن دارد؛ برای کارتنهای ظریفتر و بستهبندیهای سبکتر از چسب و برای اقلام بزرگتر و سنگینتر مانند لوازم خانگی، از منگنه استفاده میشود. دستگاههای لب چسب اتوماتیک این فرآیند را با سرعت و دقت بالا انجام میدهند.
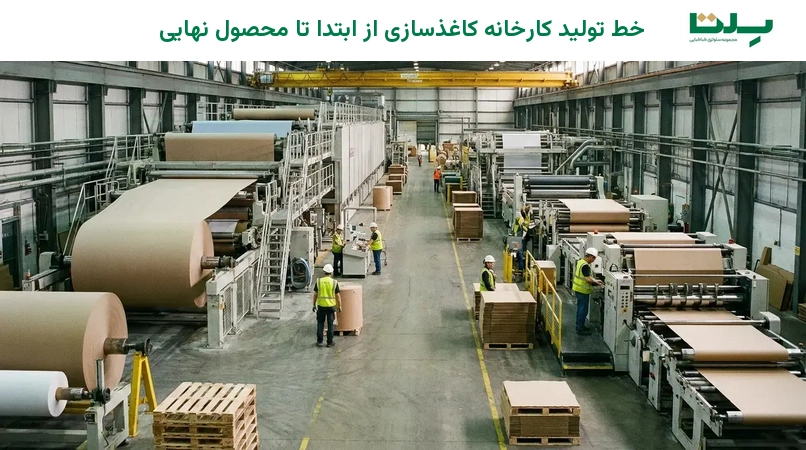
خط تولید کارخانهٔ کاغذسازی از ابتدا تا محصول نهایی
یک کارخانه کاغذسازی مدرن، سیستمی یکپارچه است که تمامی مراحل از آمادهسازی مواد اولیه تا تولید رولهای کاغذ و سپس تبدیل آن به ورق کارتن و جعبه را در بر میگیرد. این فرآیند نه تنها شامل ماشینآلات پیچیده است، بلکه نیازمند کنترل دقیق پارامترهای محیطی و کیفی در هر مرحله است. پایداری و کاهش اثرات زیستمحیطی نیز از دغدغههای اصلی در طراحی و بهرهبرداری از این کارخانهها است که شامل مدیریت مصرف آب، بازیافت پسابها و بهینهسازی مصرف انرژی میشود.
تجهیزات اصلی موردنیاز
راهاندازی یک خط تولید کاغذ و کارتن نیازمند سرمایهگذاری قابل توجهی در ماشینآلات و تجهیزات است. برخی از اصلیترین دستگاهها عبارتند از:
دستگاههای تولید ورق کارتن (Corrugator)
- بابین هولدر (Bobbin Holder):برای نگهداری و باز کردن رولهای کاغذ.
- سینگل فیسر (Single Facer):برای تولید سینگل فیس (دو لایه).
- دابل فیسر (Double Facer):برای تولید ورق سه لایه، پنج لایه یا هفت لایه.
- دستگاه چسبزنی (Glue Machine):برای اعمال چسب نشاستهای.
- پرس رولرها و بخش خشککن (Press Rollers & Drying Section):برای خشک کردن چسب و تثبیت ورق.
- اسلایسر (Slicer):برای برش ورق کارتن در عرضهای مشخص.
- کاتآف (Cut-off):برای برش ورق کارتن در طولهای دلخواه.
دستگاههای چاپ (فلکسو و افست)
- دستگاههای چاپ فلکسو:مانند Lianty، Martin، Mini Martin، Flexor. این دستگاهها برای چاپ مستقیم روی ورق کارتن و طرحهای سادهتر استفاده میشوند.
- دستگاههای چاپ افست:برای چاپ با کیفیت بالا روی ورقهای لمینتی که سپس روی کارتن چسبانده میشوند.
- دستگاه لترپرس (Letterpress):برای چاپ روی جعبههای مقوایی کوچکتر.
دستگاههای برش و دایکات
- دستگاه دایکات فکی (Jaw Die-cut):برای برش و ایجاد خط تا با استفاده از قالب.
- دستگاه دایکات اتوماتیک (Automatic Die-cut):نسخههای پیشرفتهتر و پرسرعتتر دایکات.
- اسلاتر (Slotter):برای ایجاد شیار و برش در لبههای کارتن، به ویژه برای کارتنهای ساده.
دستگاههای لب چسب و بستهبندی
- دستگاه لب چسب (Gluer):برای چسباندن لبههای کارتن و شکل دادن به جعبه.
- دستگاه منگنه (Stapler):برای اتصال لبهها با منگنه، به ویژه برای کارتنهای بزرگ و سنگین.
- لمینیتور (Laminator):برای چسباندن ورقهای چاپی افست بر روی ورق کارتن خام.
انواع کارتن و ساختار لایهای آنها
کارتنها بر اساس تعداد لایههای کاغذ و فلوتینگ به انواع مختلفی تقسیم میشوند که هر کدام برای کاربردهای خاصی طراحی شدهاند:
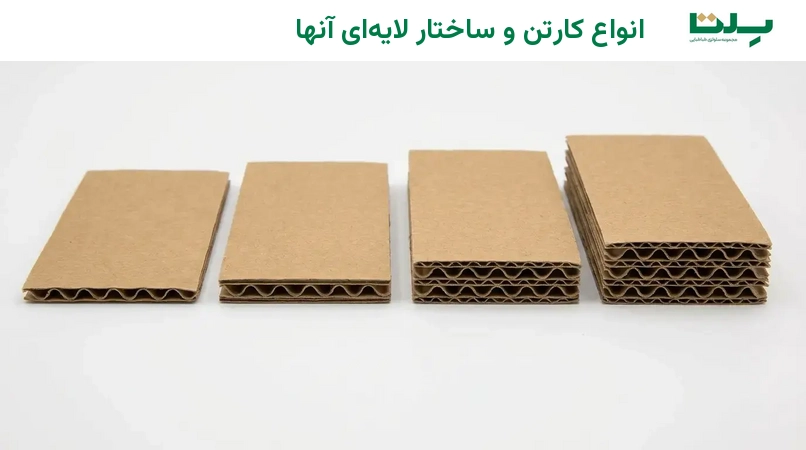
| نوع کارتن | تعداد لایههای لاینر | تعداد لایههای فلوتینگ | کاربرد اصلی |
|---|---|---|---|
| سینگل فیس (Single-face) | 1 | 1 | ضربهگیر، لایه محافظ داخلی، انعطافپذیر |
| کارتن 3 لایه (3-ply) | 2 | 1 | بستهبندی عمومی، تعادل بین استحکام و وزن |
| کارتن 5 لایه (5-ply) | 3 | 2 | بستهبندی محصولات سنگین، شکننده، لوازم خانگی بزرگ |
| کارتن 7 لایه (7-ply) | 4 | 3 | بستهبندی محصولات بسیار سنگین، صنعتی، شرایط حملونقل سخت |
علاوه بر این، کارتنها را میتوان به دو دسته اصلی تقسیم کرد:
- کارتنهای دایکاتی (Die-cut Cartons):این کارتنها با استفاده از قالبهای برش مخصوص (دایکات) تولید میشوند و میتوانند اشکال پیچیده و سفارشی داشته باشند. آنها برای بستهبندیهای خاص و با طراحی منحصر به فرد مناسب هستند.
- کارتنهای غیر دایکاتی یا ساده (Non-die-cut/Simple Cartons):این کارتنها اشکال استاندارد و سادهای دارند (مانند جعبههای B0، B01، C20) و با استفاده از دستگاههای فلکسو قابل تنظیم تولید میشوند که نیاز به قالبهای گرانقیمت دایکات را از بین میبرد.
اهمت مواد اولیه و عوامل موثر بر کیفیت کارتن
کیفیت نهایی یک جعبه کارتن به شدت به کیفیت مواد اولیه و فرآیندهای تولید بستگی دارد. انتخاب درست مواد اولیه نه تنها بر استحکام و دوام کارتن تأثیر میگذارد، بلکه بر قابلیت چاپ، ظاهر و حتی هزینه نهایی نیز مؤثر است.
نقش کاغذ کرافت، فلوتینگ و تستلاینر
- کاغذ کرافت:به دلیل الیاف بلند و بکر خود، بالاترین مقاومت کششی و پارگی را دارد. استفاده از کرافت در لایههای بیرونی کارتن، مقاومت آن را در برابر رطوبت و آسیبهای فیزیکی به شدت افزایش میدهد.
- کاغذ فلوتینگ:وظیفه اصلی آن ایجاد بالشتک و مقاومت در برابر له شدگی است. کیفیت الیاف و شکل موجدار آن (فلوت) مستقیماً بر توانایی کارتن در جذب ضربه و تحمل فشار عمودی تأثیر میگذارد.
- تستلاینر:این کاغذ که عمدتاً از الیاف بازیافتی تولید میشود، سطحی صاف و مناسب برای چاپ فراهم میکند و در عین حال، به استحکام کلی کارتن کمک میکند. کیفیت تستلاینر بر زیبایی و وضوح چاپ تأثیرگذار است.
به طور کلی، استفاده از مواد بازیافتی ارزانتر از الیاف شیمیایی/بکر است، اما کیفیت و مقاومت کارتن ممکن است کمی کاهش یابد. برای بستهبندیهای خاص مانند مواد غذایی، استفاده از مواد اولیه با کیفیت بالاتر و دارای گواهینامههای بهداشتی ضروری است که طبیعتاً قیمت بالاتری نیز دارند.
چسبها و جوهرهای چاپ
- چسبها:چسبهای نشاستهای که برای اتصال لایههای کارتن استفاده میشوند، باید دارای قدرت چسبندگی بالا، زمان خشک شدن مناسب و مقاومت در برابر رطوبت باشند. کیفیت چسب مستقیماً بر استحکام اتصال لایهها و پایداری کارتن تأثیر میگذارد.
- جوهرهای چاپ:جوهرها باید دارای رنگپذیری خوب، مقاومت در برابر سایش و خشک شدن سریع باشند. انتخاب جوهرهای مناسب برای چاپ فلکسو یا افست، بر وضوح، ماندگاری و زیبایی طرح چاپی تأثیر میگذارد. همچنین، برای بستهبندی مواد غذایی، استفاده از جوهرهای غیرسمی و دارای گواهینامههای بهداشتی الزامی است.
چالشها و نکات مهم در راهاندازی خط تولید کارتن
راهاندازی یک خط تولید کارتن، مانند هر کسبوکار صنعتی دیگری، با چالشها و ملاحظات مهمی همراه است که توجه به آنها برای موفقیت ضروری است.
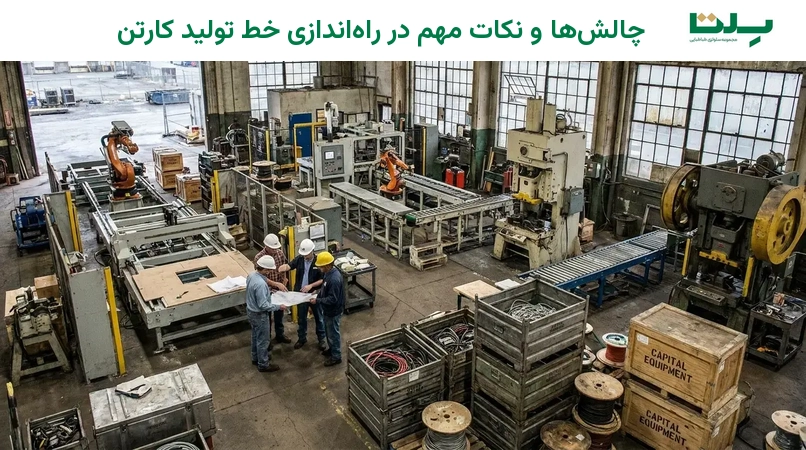
فضای مورد نیاز و سرمایه اولیه
- فضای مورد نیاز:یک خط تولید کامل کارتن، به ویژه خطوط کوروگیتور، نیازمند فضای نسبتاً زیادی است. حداقل فضای مورد نیاز میتواند از 300 متر مربع شروع شود، اما برای خطوط کامل و با ظرفیت بالا، به فضایی به مراتب بیشتر نیاز است. حتی امکان راهاندازی برخی از بخشهای تولید کارتن (مانند برش و لب چسب) به صورت خانگی یا در کارگاههای کوچک نیز وجود دارد که سرمایه اولیه کمتری میطلبد.
- سرمایه اولیه:سرمایهگذاری اولیه برای راهاندازی خط تولید کارتن میتواند بسیار بالا باشد. این سرمایه شامل خرید زمین یا اجاره سوله، خرید ماشینآلات، تأمین مواد اولیه، هزینههای نصب و راهاندازی و سرمایه در گردش است.
انتخاب ماشینآلات (نو یا دست دوم)
- ماشینآلات نو:ماشینآلات جدید گرانقیمت هستند، اما معمولاً دارای گارانتی، تکنولوژی بهروزتر، راندمان بالاتر، مصرف انرژی کمتر و نیاز به نگهداری کمتری هستند. منشأ ساخت (چینی، ایرانی، اروپایی) و برند ماشینآلات نیز بر قیمت آنها تأثیرگذار است.
- ماشینآلات دست دوم:ماشینآلات دست دوم ارزانتر هستند و میتوانند برای کاهش سرمایهگذاری اولیه مناسب باشند. با این حال، خرید ماشینآلات دست دوم نیازمند بازرسی دقیق فنی توسط کارشناسان مجرب است تا از سلامت عملکرد، عمر مفید باقیمانده و هزینههای احتمالی تعمیرات آتی اطمینان حاصل شود. ساعت کارکرد ماشینآلات دست دوم نیز عامل مهمی در تعیین قیمت و ارزش آنهاست.
برونسپاری برخی مراحل
برای کاهش سرمایهگذاری اولیه و تمرکز بر بخشهای اصلی تولید، میتوان برخی از مراحل را برونسپاری کرد. به عنوان مثال، چاپ افست یا حتی چاپ فلکسو را میتوان به چاپخانههای تخصصی واگذار کرد. این رویکرد به ویژه برای کسبوکارهای نوپا یا با حجم تولید کمتر میتواند مفید باشد.
علاوه بر این، رعایت استانداردهای ایمنی در محیط کار و توجه به مسائل زیستمحیطی از جمله مدیریت پسماندها، کاهش مصرف آب و انرژی و استفاده از مواد اولیه پایدار، از نکات حیاتی در راهاندازی و بهرهبرداری از خط تولید کارتن است. دریافت گواهینامههای مربوط به مدیریت کیفیت و محیط زیست نیز میتواند به اعتبار و موفقیت کسبوکار کمک کند.
نتیجهگیری: آینده صنعت کاغذ و کارتن در ایران
صنعت کاغذ و کارتن، با توجه به نیاز روزافزون به بستهبندی در صنایع مختلف، همواره در حال تحول و رشد است. در ایران نیز این صنعت از اهمیت بالایی برخوردار است و پتانسیلهای زیادی برای توسعه دارد. با این حال، چالشهایی مانند تأمین مواد اولیه، نوسانات ارزی و نیاز به نوسازی ماشینآلات نیز وجود دارد.
آینده این صنعت در گرو توجه به نوآوری، پایداری و بهرهگیری از تکنولوژیهای نوین است. استفاده از مواد بازیافتی بیشتر، توسعه کاغذهای با خواص ویژه (مانند مقاومت در برابر آب یا چربی)، بهینهسازی فرآیندهای تولید برای کاهش مصرف انرژی و آب و توسعه بستهبندیهای هوشمند، از جمله روندهای جهانی است که صنعت کاغذ و کارتن ایران نیز باید به آنها توجه کند. سرمایهگذاری در تحقیق و توسعه، آموزش نیروی انسانی متخصص و حمایت از تولیدکنندگان داخلی، میتواند به رشد و شکوفایی این صنعت حیاتی در کشور کمک شایانی کند. شرکتهایی مانند سلتا با ارائه راهکارهای نوین و محصولات با کیفیت، نقش مهمی در این مسیر ایفا میکنند.